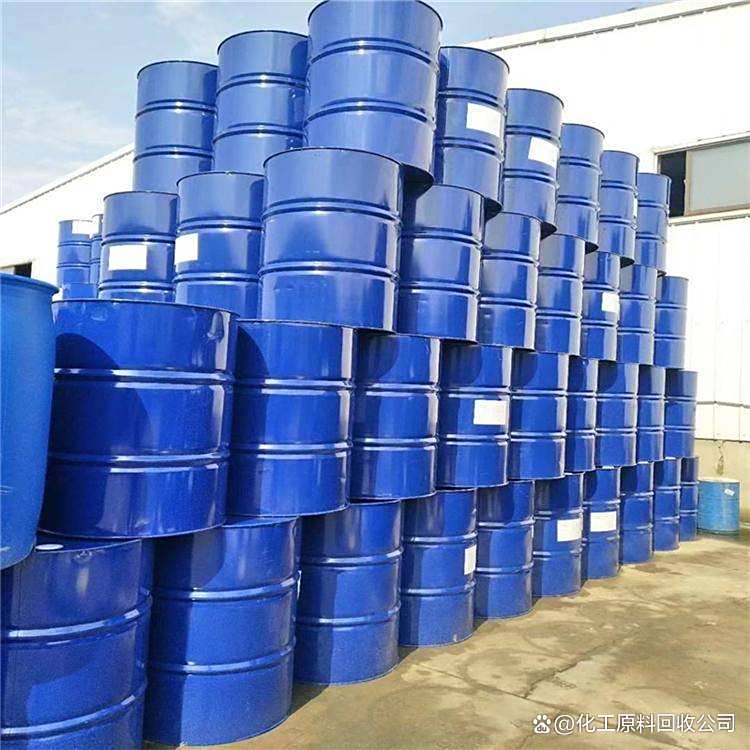
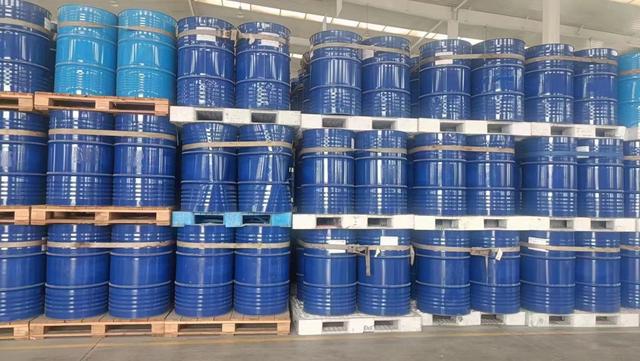
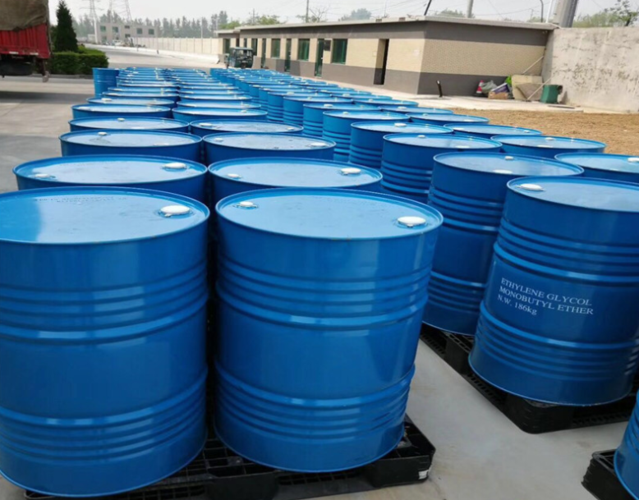
化工原料大回收 变废为宝的绿色革命
在化工行业蓬勃发展的今天,原料的消耗与废弃物的产生如影随形。随着资源紧缺与环保压力的双重加剧,“化工原料大回收”已不再是一句简单的口号,而是一场正在深刻改变行业面貌的绿色革命。它不仅是企业降本增效的利器,更是实现可持续发展的必由之路。
一、为何要推动化工原料大回收?
经济效益显著。许多化工原料价格高昂,通过回收未反应完全的原料、副产物或溶剂,企业能大幅降低采购成本。例如,在制药和涂料行业,溶剂回收系统可减少30%以上的新溶剂购入量。
环境效益突出。化工废弃物若直接排放,会造成水体、土壤和大气污染。回收处理既能减少末端治理的压力,又能降低碳排放。以废酸、废碱回收为例,再生利用可避免大量中和污泥的产生。
法规与市场双轮驱动。日益严格的环保法规要求企业推行清洁生产,而下游客户也更青睐使用再生原料的绿色产品。回收已成为企业社会责任和竞争力的体现。
二、哪些化工原料适合大回收?
- 溶剂类:如甲醇、乙醇、丙酮、甲苯、二氯甲烷等,通过蒸馏、膜分离等技术可提纯回用。
- 酸碱性原料:废硫酸、废盐酸、废氢氧化钠溶液等,经浓缩、中和或电解可再生。
- 催化剂:贵金属催化剂(如铂、钯、铑)的回收价值极高,通过火法或湿法冶金可高效提取。
- 聚合物与塑料:PET、PE、PP等废旧塑料可通过解聚或熔融再造粒,重新作为化工原料。
- 副产物与废渣:如电石渣、磷石膏等,可转化为建材或化工原料,实现资源化。
三、大回收的关键技术与模式
技术层面,蒸馏精馏、萃取、吸附、膜分离、离子exchange、裂解与解聚等成熟技术已广泛应用。例如,采用变压吸附回收有机蒸气,回收率可达90%以上。
模式层面,出现了三种主流路径:
- 企业内循环:在生产线上加装回收装置,实现原料闭路循环。
- 园区级交换:化工园区内企业之间互换副产物,形成生态产业链。
- 社会化回收网络:专业回收公司收集分散的废溶剂、废催化剂,集中再生后返回市场。
四、挑战与对策
尽管前景广阔,大回收仍面临诸多挑战:回收技术成本高、分类收集体系不完善、再生产品质量不稳定、市场接受度待提升等。
对策包括:
- 政策端:提供税收优惠和补贴,建立回收标准与认证体系。
- 技术端:研发低能耗、高选择性的分离材料与工艺。
- 商业模式端:推行“原料-产品-回收-原料”的闭环合同,让回收商与生产企业利益绑定。
五、展望:从回收走向循环
化工原料大回收的终极目标是构建循环经济。随着数字化溯源、人工智能优化回收工艺、生物基回收技术的进步,化工行业有望实现“近零废弃”。每一滴溶剂、每一克催化剂都将被珍惜,回收不再是末端补救,而是设计之初就融入生产流程的核心理念。
化工原料大回收,回收的是资源,创造的是价值,守护的是家园。这既是一场技术革新,更是一次产业文明的重塑。
如若转载,请注明出处:http://www.lixiesh.com/product/53.html
更新时间:2026-11-21 07:13:35